தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

உருவாக்கம் முதல் ஏற்றுதல் வரை: கண்ணாடி பாட்டில் பரிசோதனையில் ஆறு சோதனைச் சாவடிகள்
கண்ணாடி பாட்டில்கள் தவறவிட எளிதான வழிகளில் தோல்வியடையும். கழுத்தில் ஒரு முடி விரிசல். வாய்க்குள் ஒரு சிப், ஒரு மூடல் பொருத்தப்பட்டால் மட்டுமே தெரியும். பாட்டில் ஒரு ஒளி பெட்டிக்கு எதிராக வைத்திருக்கும் வரை நிழல் போல் ஒரு அச்சு மடிப்பு. இது போன்ற குறைபாடுகள் உருவாகும் வரியை கவனிக்காமல் விட்டுவிடலாம், பின்னர் அவற்றை நிரப்புதல் அல்லது பேக்கிங் செய்யும் கட்டத்தில், அவற்றை சரிசெய்வது அதிக செலவாகும்.
இந்த நிலைகளுக்கு இடையில் இருப்பது ஒரு ஆய்வு அல்ல, ஆனால் உற்பத்தி மற்றும் பேக்கிங் பாதையில் நிலைநிறுத்தப்பட்ட காசோலைகளின் வரிசை. ஒவ்வொரு காசோலைக்கும் வெவ்வேறு நோக்கம் உள்ளது. பின்வரும் வரிசையானது HYT பேக்கேஜிங்கில் பயன்படுத்தப்படும் ஆய்வு செயல்முறையையும் கண்ணாடி கொள்கலன் உற்பத்தியாளர்களிடையே காணப்படும் பொதுவான தரக் கட்டுப்பாட்டு நடைமுறைகளையும் பிரதிபலிக்கிறது: கையேடு காட்சி ஆய்வு, தானியங்கி இயந்திர ஆய்வு, ஒளி-உதவி பரிசோதனை, வலிமை மற்றும் செயல்திறன் சோதனை, முன்-பேக்கிங் ஆய்வு மற்றும் ஏற்றுமதிக்கு முன் பேக் செய்யப்பட்ட அட்டைப்பெட்டிகளை மறுபரிசீலனை செய்தல்.
தனிப்பட்ட சோதனைகளைப் போலவே வரிசையும் முக்கியமானது. பாட்டில்கள் உற்பத்தி மூலம் நகரும் போது தோற்றம் மற்றும் பரிமாண ஆய்வுகள் நடைபெறுகின்றன; மாதிரிகளில் வலிமை சோதனை நடத்தப்படுகிறது; மேற்பரப்பு சிகிச்சையின் பின்னர் அலங்காரம் மதிப்பீடு செய்யப்படுகிறது; மற்றும் பாட்டில்கள் பேக் செய்யப்பட்ட பிறகு அட்டைப்பெட்டி ஆய்வு நடைபெறுகிறது. ஒரு பாட்டில் ஒரு கட்டத்தைக் கடந்து மற்றொன்றைத் தோல்வியடையச் செய்யலாம், எனவே தவறவிட்ட ஒவ்வொரு குறைபாட்டையும் பின்னர் சரிபார்த்தல் கண்டறியும் என்ற அனுமானத்தில் எந்தப் பரிசோதனையும் தவிர்க்கப்படக்கூடாது.
ஏற்றுக்கொள்ளும் அளவுகோல்கள் தரக் கட்டுப்பாட்டு அமைப்பின் இன்றியமையாத பகுதியாகும். யார் அளவுகோல்களை வரையறுப்பது, எந்த சகிப்புத்தன்மை பொருந்தும், எந்த அங்கீகரிக்கப்பட்ட மாதிரி குறிப்புகளாக செயல்படுகிறது என்பதை சம்பந்தப்பட்ட தரப்பினர் ஒப்புக்கொள்ள வேண்டும். பெரும்பாலான திட்டங்களுக்கு, கருவி மற்றும் உற்பத்தி தொடங்கும் முன் இந்த தேவைகள் ஒழுங்கு விவரக்குறிப்புகளில் ஆவணப்படுத்தப்பட வேண்டும். பின்னர் செய்யப்படும் மாற்றங்கள் மேம்பாட்டுச் செலவுகளை அதிகரிக்கலாம் மற்றும் விநியோக அட்டவணையைப் பாதிக்கலாம்.
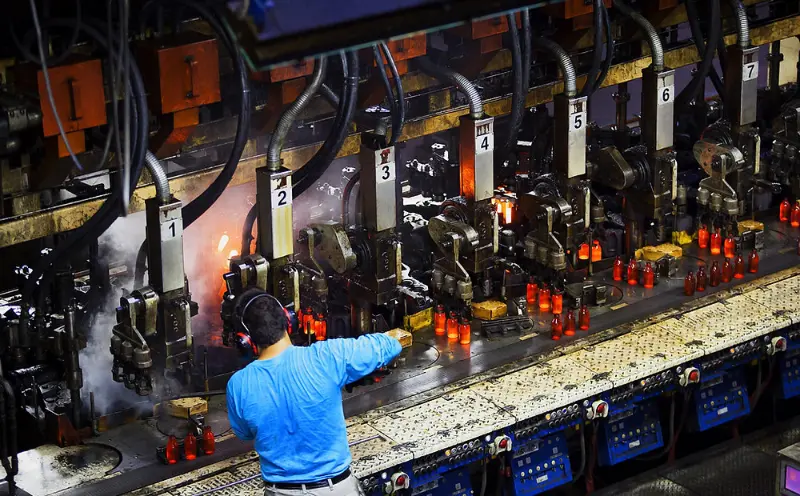 1. கையேடு ஆய்வு
பயிற்சி பெற்ற கண்கள், இன்னும் இயந்திரங்களுக்கு அருகில் வேலை செய்கின்றன
கண்ணாடி பாட்டில் தரக் கட்டுப்பாட்டின் ஒரு முக்கிய பகுதியாக கைமுறை ஆய்வு உள்ளது. கேமரா ஆய்வு அமைப்புகள் மற்றும் லேசர் கேஜ்கள் பொருத்தப்பட்ட தொழிற்சாலைகளில் கூட, இன்ஸ்பெக்டர்கள் கன்வேயரின் முடிவில் தனித்தனியாக பாட்டில்களை ஆய்வு செய்கின்றனர். குறிப்பிட்ட கோணங்களில் மட்டுமே தெரியும் கீறல்கள், சற்று சீரற்ற தோள்கள் மற்றும் முற்றிலும் அகற்றப்படாத அச்சுத் தையல்கள் உட்பட, நிலையான கண்டறிதல் விதிகள் மூலம் சில குறைபாடுகளை அடையாளம் காண்பது கடினம்.
ஆய்வு ஐந்து முக்கிய பகுதிகளில் கவனம் செலுத்துகிறது: வாய், கழுத்து, தோள்பட்டை, உடல் மற்றும் அடித்தளம். ஒவ்வொரு பகுதிக்கும் வெவ்வேறு சாத்தியமான குறைபாடுகள் உள்ளன. வெளியே சுற்று வாய் சரியாகப் பொருத்தப்படுவதைத் தடுக்கலாம். கழுத்தில் ஒரு சிப் நிரப்பும் போது ஒரு விரிசல் உருவாகலாம். ஒரு சிதைந்த அடித்தளம் ஒரு தட்டு அல்லது நிரப்பு வரியின் ஊட்டத்தில் பாட்டிலை நிலையற்றதாக மாற்றலாம். ஒவ்வொரு பாட்டில் அதன் விவரக்குறிப்பில் வரையறுக்கப்பட்ட உடல் மற்றும் செயல்பாட்டுத் தேவைகளைப் பூர்த்திசெய்கிறதா என்பதை ஆய்வாளர்கள் மதிப்பிடுகின்றனர்.
கையேடு ஆய்வு, தானியங்கு சாதனங்கள் முழுமையாக மாற்ற முடியாது என்று தீர்ப்பு நிலை வழங்குகிறது. காலப்போக்கில் அதே பாட்டில் வடிவமைப்புகளுடன் பணிபுரியும் அனுபவம் வாய்ந்த ஆய்வாளர்கள் நிராகரிப்பு புள்ளிவிவரங்களில் தோன்றும் முன் மாற்றங்களை அடையாளம் காண முடியும். கண்ணாடி வழியாக ஒளி பரவுவதில் உள்ள வேறுபாடுகள், கையாளும் பண்புகளில் மாறுபாடுகள் அல்லது தோள்பட்டை வடிவத்தில் நுட்பமான மாற்றங்கள் ஆகியவை இதில் அடங்கும். இத்தகைய அவதானிப்புகள் எப்போதும் முறையான கட்டுப்பாட்டுத் திட்டத்தில் தோன்றாது, ஆனால் அவை வளரும் உற்பத்திச் சிக்கல்களைக் கண்டறிய உதவும்.
எழுதப்பட்ட விவரக்குறிப்புகள் முடிக்கப்பட்ட பாட்டில்களின் உண்மையான தோற்றத்துடன் பொருந்துமா என்பதை சரிபார்க்கவும் இந்த நிலை உதவுகிறது. ஒரு சிப்பின் ஏற்றுக்கொள்ளக்கூடிய அளவை வரைதல் வரையறுக்கலாம், ஆனால் முடிக்கப்பட்ட பாட்டிலில் அந்த சிப் எவ்வளவு தெரியும் என்பதை முழுமையாக நிரூபிக்க முடியாது. பரிசோதகர்கள் மற்றும் வாடிக்கையாளர்கள் உடல் மாதிரிகளை ஒன்றாகப் பரிசோதித்து, ஒப்புக்கொள்ளப்பட்ட தோற்றத் தரங்களை உறுதிப்படுத்துவதன் மூலம் இதை மிகவும் திறம்பட மதிப்பிட முடியும்.
அது என்ன பிடிக்கிறது:காணக்கூடிய தோற்றம் மற்றும் வேலைத்திறன் குறைபாடுகள், அங்கீகரிக்கப்பட்ட மாதிரி மற்றும் ஒப்புக்கொள்ளப்பட்ட தயாரிப்பு விவரக்குறிப்புகளுக்கு எதிராக மதிப்பிடப்பட்டது.
2. தானியங்கி இயந்திர ஆய்வு
கோட்டின் வேகத்தில் நிலைத்தன்மை
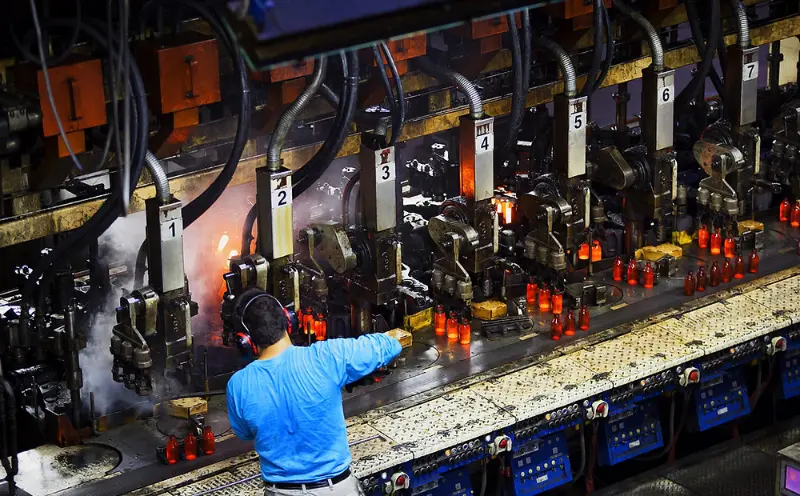
கைமுறை ஆய்வு மனித தீர்ப்பை வழங்கும் இடத்தில், தானியங்கி இயந்திர ஆய்வு மீண்டும் மீண்டும் செய்யக்கூடிய தன்மையை வழங்குகிறது. கேமரா மற்றும் சென்சார் நிலையங்கள், பரிமாண சகிப்புத்தன்மை, வாய் பூச்சு, பக்கச்சுவர் மற்றும் அடிப்படை குறைபாடுகள், விரிசல்கள் மற்றும் முறைகேடுகளை உருவாக்குதல் உட்பட, அவை கட்டமைக்கப்பட்ட அம்சங்களை ஆய்வு செய்கின்றன. ஒவ்வொரு பாட்டில் உற்பத்தி ஓட்டம் முழுவதும் ஒரே கண்டறிதல் வரம்புகளுக்கு எதிராக மதிப்பீடு செய்யப்படுகிறது.
குறைபாடுள்ள பாட்டில்கள் பொதுவாக தானாக நிராகரிக்கப்படும் மற்றும் அடுத்த உற்பத்தி நிலைக்கு செல்லும் முன் கன்வேயரில் இருந்து திசை திருப்பப்படும். இது குறைபாடுள்ள கண்ணாடி கொள்கலன்கள் பேக்கிங் பகுதியை அடைவதைத் தடுக்க உதவுகிறது, அங்கு விரிசல் ஏற்பட்ட பாட்டில் அண்டை பாட்டில்களையும் சுற்றியுள்ள அட்டைப்பெட்டியையும் சேதப்படுத்தும்.
இருப்பினும், ஒரு ஆய்வு இயந்திரத்தின் கண்டறிதல் திறன் அதன் உணரிகள், வழிமுறைகள் மற்றும் உள்ளமைவைப் பொறுத்தது. வரையறுக்கப்பட்ட கண்டறிதல் அளவுருக்களுக்கு வெளியே ஒரு குறைபாடு கணினி வழியாக செல்லலாம், அதே நேரத்தில் அதிகப்படியான கடுமையான அமைப்புகள் தேவையற்ற நிராகரிப்புகளுக்கு வழிவகுக்கும். இந்த காரணத்திற்காக, சாத்தியமான ஒவ்வொரு குறைபாடும் அடையாளம் காணப்படுவதற்கான உத்தரவாதத்தை விட, இயந்திர ஆய்வு என்பது கட்டுப்படுத்தப்பட்ட திரையிடல் செயல்முறையாகவே புரிந்து கொள்ளப்படுகிறது.
வெவ்வேறு பாட்டில் பண்புகளை மறைக்க உற்பத்தி வரிகள் பல ஆய்வு நிலையங்களைப் பயன்படுத்தலாம். அவற்றின் ஒருங்கிணைந்த செயல்திறன் இன்னும் சாதனத் திறன், கண்டறிதல் உணர்திறன் மற்றும் வரி உள்ளமைவைப் பொறுத்தது. இதன் விளைவாக, ஒரே மாதிரியான ஆய்வு செயல்முறைகளைப் பயன்படுத்தும் இரண்டு தொழிற்சாலைகள் வெவ்வேறு கண்டறிதல் மற்றும் நிராகரிப்பு முடிவுகளை அடையலாம்.
அது என்ன பிடிக்கிறது:உற்பத்தி வேகத்தில் பரிமாண மற்றும் கட்டமைப்பு குறைபாடுகள், முன் வரையறுக்கப்பட்ட இயந்திர கண்டறிதல் வரம்புகளுக்கு எதிராக மதிப்பிடப்படுகிறது.
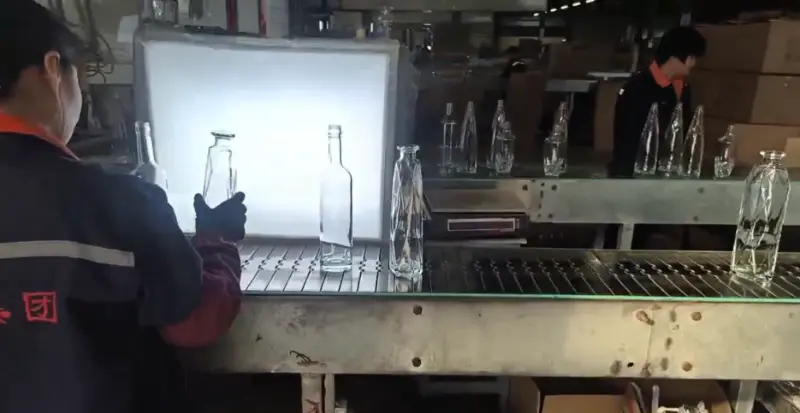
3. ஒளி உதவியுடன் காட்சி ஆய்வு
என்ன ஒரு லைட் பாக்ஸ் தெரியும்
சில கண்ணாடி குறைபாடுகள் கட்டுப்படுத்தப்பட்ட விளக்குகளின் கீழ் எளிதில் அடையாளம் காணப்படுகின்றன. ஒரு தெளிவான பாட்டிலை ஒரு பிரகாசமான பின்னணியில் வைத்திருக்கும் போது, சாதாரண தொழிற்சாலை விளக்குகளின் கீழ் பார்க்க கடினமாக இருக்கும் அம்சங்கள் மிகவும் தெளிவாகத் தெரியும். கண்ணாடிச் சுவரில் உள்ள குமிழ்கள், கற்கள் மற்றும் வெளிநாட்டுச் சேர்ப்புகள், அடிப்பகுதியில் இருந்து விரியும் நுண்ணிய விரிசல், சீரற்ற கண்ணாடி விநியோகம் மற்றும் முடிக்கப்பட்ட பாட்டிலின் தோற்றத்தைப் பாதிக்கக்கூடிய மேற்பரப்பு அலைகள் ஆகியவை இதில் அடங்கும்.
ஆய்வு முறை நன்கு நிறுவப்பட்டுள்ளது, ஆனால் ஏற்றுக்கொள்ளும் அளவுகோல் நோக்கம் கொண்ட பயன்பாட்டிற்கு ஏற்ப வரையறுக்கப்பட வேண்டும். திட்டங்களுக்கு இடையே குமிழி அளவு, அளவு, இருப்பிடம், சேர்க்கும் வகை மற்றும் தெரிவுநிலை வரம்புகள் மாறுபடலாம். உதாரணமாக, ஒரு வெளிப்படையான மீது கவனிக்கக்கூடிய குறைபாடுகள்கண்ணாடி மது பாட்டில்ஸ்ப்ரே கலரிங், ஃப்ரோஸ்டிங் அல்லது பொறிக்கப்பட்ட அலங்காரம் கொண்ட பாட்டிலில் குறைவாகத் தெரியும்.
ஒளி-உதவி ஆய்வுக்கு வரம்புகள் உள்ளன. கண்ணாடிச் சுவரின் ஆழத்தில் உள்ள அல்லது பார்க்கும் கோணத்திற்கு இணையாக சீரமைக்கப்பட்ட குறைபாடுகளைக் கண்டறிவது கடினமாக இருக்கலாம். இந்தக் குறைபாடுகள் ஒரு குறிப்பிட்ட ஆபத்தை அளிக்கும் போது கூடுதல் இயந்திர ஆய்வு அல்லது அழிவுகரமான மாதிரி சோதனை தேவைப்படலாம்.
இந்த காரணத்திற்காக, ஏற்றுக்கொள்ளும் அளவுகோல்கள் சரியான வெளிப்படைத்தன்மையின் நம்பத்தகாத எதிர்பார்ப்பைக் காட்டிலும் ஆய்வு முறை உண்மையில் என்ன சரிபார்க்க முடியும் என்பதன் அடிப்படையில் இருக்க வேண்டும். காட்சி ஆய்வு மூலம் தொடர்ந்து சரிபார்க்க முடியாத ஒரு தேவை, தயாரிப்பு ஏற்றுக்கொள்ளும் போது கருத்து வேறுபாட்டிற்கு காரணமாக இருக்கலாம்.
அது என்ன பிடிக்கிறது:தெளிவு, வெளிப்படைத்தன்மை, உள் உள்ளடக்கங்கள் மற்றும் மேற்பரப்பு தரம், ஆவணப்படுத்தப்பட்ட வரம்புகளுக்கு எதிராக கட்டுப்படுத்தப்பட்ட விளக்குகளின் கீழ் மதிப்பிடப்படுகிறது.
4. வலிமை மற்றும் செயல்திறன் சோதனை
பாட்டில் நிரம்பிய பிறகு என்ன நடக்கிறது என்பது பிழைக்கிறதா
கண்ணாடி பாட்டில் தரத்தில் தோற்றம் ஒரு பகுதி மட்டுமே. ஒரு பாட்டில் சரியாகத் தோன்றினாலும், கேப்பிங் ஹெட்டின் கீழ், பேஸ்டுரைசரின் உள்ளே அல்லது அடுக்கப்பட்ட பெட்டியின் அடிப்பகுதியில் தோல்வியுற்றால், அதன் நோக்கம் கொண்ட பயன்பாட்டிற்கு இன்னும் பொருந்தாது. தயாரிப்புகள் நிரப்புதல் மற்றும் விநியோகம் நிலைகளை அடைவதற்கு முன், செயல்திறன் சோதனை இந்த அபாயங்களை மதிப்பிட உதவுகிறது.
சோதனையின் போது, ஒரு வரையறுக்கப்பட்ட மாதிரி குறிப்பிட்ட இயந்திர சுமைகள், உள் அழுத்தங்கள் அல்லது வெப்பநிலை மாற்றங்களுக்கு உட்பட்டது. முடிவுகள் பின்னர் பாட்டில் வடிவமைப்பு மற்றும் அதன் நோக்கத்திற்காக நிறுவப்பட்ட ஏற்றுக்கொள்ளும் அளவுகோல்களுடன் ஒப்பிடப்படுகின்றன.
நான்கு சோதனை பிரிவுகள் பல பொதுவான தேவைகளை உள்ளடக்கியது, இருப்பினும் பயன்பாடு அவற்றை அழைக்கும் போது கூடுதல் முறைகள் சேர்க்கப்படலாம்.
| சோதனை முறை | சோதனை நடவடிக்கைகள் என்ன |
|---|---|
| செங்குத்து சுமை அல்லது சுருக்க சோதனை | வரையறுக்கப்பட்ட சோதனை நிலைமைகளின் கீழ் பாட்டில் எவ்வளவு கீழ்நோக்கிய சக்தியைத் தாங்கும். |
| உள் அழுத்த சோதனை | உள் அழுத்தத்திற்கு எதிர்ப்பு, குறிப்பாக அழுத்தப்பட்ட உள்ளடக்கங்களை வைத்திருக்கும் பாட்டில்களுக்கு. |
| வெப்ப அதிர்ச்சி சோதனை | குறிப்பிட்ட சோதனை நிலைமைகளின் கீழ் விரைவான வெப்பநிலை மாற்றங்களுக்கு எதிர்ப்பு. |
| பிற குறிப்பிட்ட செயல்திறன் சோதனைகள் | கூடுதல் இயந்திர அல்லது பயன்பாடு சார்ந்த தேவைகள் வரிசையில் வரையறுக்கப்பட்டுள்ளன. |
சோதனை முறைகளின் தேர்வு பாட்டில் வடிவமைப்பு, கண்ணாடி விவரக்குறிப்புகள், நோக்கம் கொண்ட பயன்பாடு மற்றும் பொருந்தக்கூடிய ஏற்றுக்கொள்ளும் அளவுகோல்களைப் பொறுத்தது. ஒவ்வொரு பாட்டிலுக்கும் ஒரே மாதிரியான சோதனைகள் தேவையில்லை.
உற்பத்தித் தொகுப்பில் உள்ள ஒவ்வொரு பாட்டிலையும் தானாகச் சான்றளிப்பதற்குப் பதிலாக, சோதனை முடிவுகள் ஆய்வு செய்யப்பட்ட மாதிரிகளுக்குப் பொருந்தும். மாதிரி அளவு மற்றும் தேர்வு ஆகியவை சோதனை முறையின் முக்கிய பகுதிகளாகும். அனுப்பும் மாதிரியானது உற்பத்தி செயல்முறை மற்றும் சோதனை செய்யப்பட்ட தயாரிப்புகள் பற்றிய தகவலை வழங்குகிறது, ஆனால் லாட்டில் உள்ள ஒவ்வொரு யூனிட்டும் தனித்தனியாக சோதிக்கப்பட்டதற்கான ஆதாரமாக அதை விளக்கக்கூடாது. எனவே சோதனை அறிக்கை மாதிரி மற்றும் சோதனை செய்யப்பட்ட நிபந்தனைகளை அடையாளம் காண வேண்டும்.
 கடினத்தன்மை அளவீட்டிலிருந்து வலிமை சோதனையை வேறுபடுத்துவதும் முக்கியம். இந்த முறைகள் வெவ்வேறு உபகரணங்களைப் பயன்படுத்துகின்றன மற்றும் வெவ்வேறு பண்புகளை மதிப்பீடு செய்கின்றன. ஒரு இயந்திர வலிமை சோதனைக்கு மாற்றாக கடினத்தன்மை முடிவைக் கருத முடியாது, மேலும் ஆய்வு அறிக்கைகள் பயன்படுத்தப்படும் உண்மையான முறையை அடையாளம் காண வேண்டும்.
அது என்ன பிடிக்கிறது:இயந்திர மற்றும் வெப்ப செயல்திறன் சிக்கல்கள், பயன்பாட்டு-குறிப்பிட்ட சோதனை அளவுகோல்களுக்கு எதிராக வரையறுக்கப்பட்ட மாதிரிகளில் அளவிடப்படுகிறது.
5. முன் பேக்கிங் ஆய்வு
அட்டைப்பெட்டி மூடுவதற்கு முன் கடைசி பார்வை
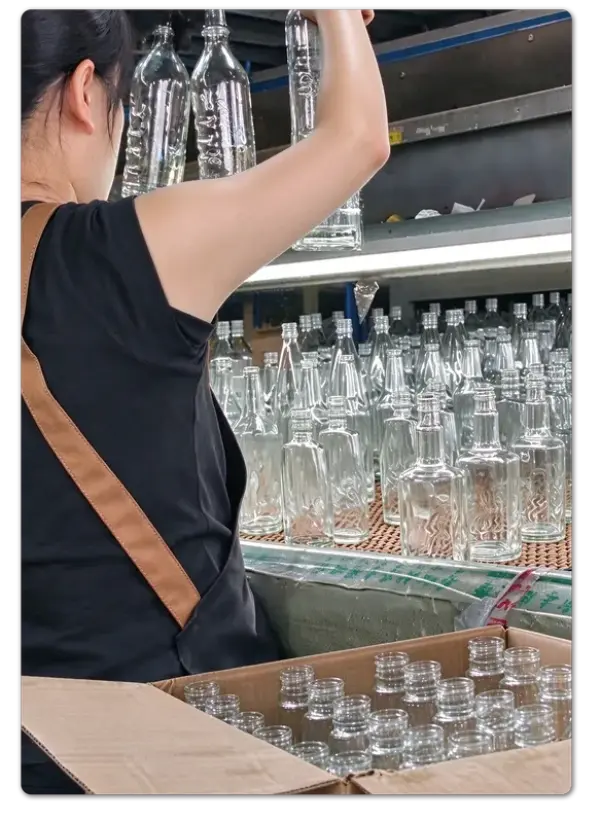
தயாரிப்பு செயல்பாட்டில் பேக்கிங் ஒரு வழி கதவுக்கு அருகில் உள்ளது. பாட்டில்கள் எண்ணப்பட்டு, ஒழுங்குபடுத்தப்பட்டு, பாதுகாக்கப்பட்டு, அட்டைப்பெட்டிகளுக்குள் சீல் செய்யப்பட்டவுடன், குறைபாட்டைக் கண்டறிவது மிகவும் சிக்கலானதாகிவிடும். அட்டைப்பெட்டிகள் மீண்டும் திறக்கப்பட வேண்டும், அளவுகள் சரிசெய்யப்பட வேண்டும், மேலும் பலகைகள் மீண்டும் கட்டமைக்கப்பட வேண்டும். முன்-பேக்கிங் ஆய்வு, இணக்கமற்ற தயாரிப்புகள் இந்த நிலைக்கு வருவதைத் தடுக்க உதவுகிறது.
ஆய்வு தோற்றம், தயாரிப்பு விவரக்குறிப்புகள், அளவு மற்றும், பொருந்தக்கூடிய இடங்களில், மேற்பரப்பு அலங்காரத்தின் தரம் ஆகியவற்றை உள்ளடக்கியது.
அலங்கரிக்கப்பட்ட கண்ணாடி பாட்டில்களுக்கு, ஆய்வு சரிபார்ப்பு பட்டியலில் கூடுதல் பொருட்கள் உள்ளன:
- லோகோ நிலை மற்றும் அச்சு பதிவு
- உற்பத்தி ஓட்டம் முழுவதும் வண்ண நிலைத்தன்மை
- பூச்சு தோற்றம் மற்றும் கவரேஜ்
- மேற்பரப்பு அலங்காரத்தின் தரம்
- மற்ற அலங்கார விவரக்குறிப்புகள் ஆர்டருக்காக ஒப்புக் கொள்ளப்பட்டன
அலங்கரிப்பு என்பது ஆய்வு செயல்முறையின் ஒரு முக்கிய பகுதியாகும், ஏனெனில் அங்கீகரிக்கப்பட்ட வடிவமைப்பு மற்றும் தர அளவுகோல்கள் பொருந்த வேண்டும். தயாரிப்பு மேம்பாட்டின் போது அச்சிடுதல், உறைதல், தெளிப்பு வண்ணம் மற்றும் வேலைப்பாடு ஆகியவை பொதுவாக குறிப்பிடப்படுகின்றன. ஒரு மேற்பரப்பு சிகிச்சை அங்கீகரிக்கப்பட்ட வடிவமைப்பின் ஒரு பகுதியாக மாறியதும், அதன் தோற்றம் மற்றும் பொருந்தக்கூடிய சகிப்புத்தன்மை ஆகியவை ஏற்றுக்கொள்ளும் அளவுகோலில் சேர்க்கப்பட வேண்டும்.
பார்வைக்கு அங்கீகரிக்கப்பட்ட, ஆனால் எழுத்துப்பூர்வ சகிப்புத்தன்மை இல்லாத அலங்காரக் குறிப்பு இறுதி ஆய்வின் போது கருத்து வேறுபாட்டின் ஆதாரமாக மாறும். வண்ணம், நிலை, கவரேஜ் மற்றும் ஏற்றுக்கொள்ளக்கூடிய தோற்றத்தை முன்கூட்டியே ஆவணப்படுத்துவது ஆய்வு செயல்முறையை மேலும் சீரானதாக ஆக்குகிறது.
பேக்கேஜிங் என்பதும் காசோலையின் ஒரு பகுதியாகும். டிவைடர்கள், பாதுகாப்பு செருகல்கள் மற்றும் அட்டைப்பெட்டி உள்ளமைவுகள் போக்குவரத்தின் போது பாட்டில்கள் இயக்கம் மற்றும் பாட்டில்-க்கு-பாட்டில் தொடர்பு ஆகியவற்றிலிருந்து எவ்வளவு நன்றாகப் பாதுகாக்கப்படுகின்றன என்பதைத் தீர்மானிக்கிறது. பேக்கிங் டேபிளில் பரிசோதிக்கப்படும் அட்டைப்பெட்டியானது, அதன் உள் ஏற்பாடு போதுமான பாதுகாப்பை வழங்கவில்லை என்றால், போக்குவரத்து சேதத்திற்கு ஆளாகக்கூடும்.
அது என்ன பிடிக்கிறது:அட்டைப்பெட்டிகள் சீல் செய்யப்படுவதற்கு முன் தயாரிப்பு இணக்கம், அலங்காரத்தின் தரம், அளவு மற்றும் பேக்கிங் தயார்நிலை.
6. ஏற்றுமதிக்கு முந்தைய ஆய்வு
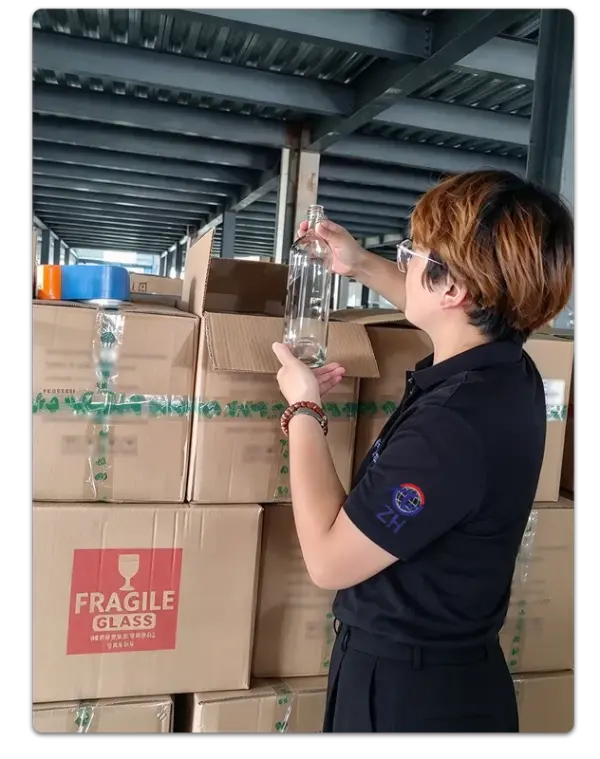 அட்டைப்பெட்டியை சரிபார்க்க அட்டைப்பெட்டியை மீண்டும் திறக்கிறது
முந்தைய தர சோதனைகளில் ஏற்கனவே தேர்ச்சி பெற்ற தயாரிப்புகளை ஆய்வு செய்வதற்கான இரண்டாவது வாய்ப்பை முன் ஏற்றுமதி ஆய்வு வழங்குகிறது. தேர்ந்தெடுக்கப்பட்ட அட்டைப்பெட்டிகள் ஒப்புக்கொள்ளப்பட்ட மாதிரித் திட்டத்தின்படி திறக்கப்படுகின்றன. உள்ளே இருக்கும் பாட்டில்கள் தோற்றம், தெரியும் குறைபாடுகள், தயாரிப்பு விவரக்குறிப்புகள் மற்றும் அலங்காரத்தின் தரம் ஆகியவற்றிற்காக மீண்டும் சரிபார்க்கப்படுகின்றன. பாட்டில்கள் சரியாக வைக்கப்பட்டு பாதுகாக்கப்படுவதை உறுதிசெய்ய, ஆய்வாளர்கள் பேக்கிங் ஏற்பாட்டையும் ஆய்வு செய்கின்றனர்.
இது தயாரிப்புகளை அவற்றின் அசல் உற்பத்தி நிலையைக் காட்டிலும் அவற்றின் உண்மையான கப்பல் நிலையில் மதிப்பிடும் ஆய்வுக் கட்டமாகும். முந்தைய உற்பத்தி ஆய்வுகளின் போது இல்லாத கையாளுதல் சேதம், பேக்கிங் பிழைகள் மற்றும் ஏற்றுதல் தொடர்பான சிக்கல்களை இது அடையாளம் காண முடியும்.
திறக்கப்பட்ட அட்டைப்பெட்டிகளின் எண்ணிக்கை ஆர்டர் தேவைகள், ஏற்றுமதி அளவு, தயாரிப்பு மதிப்பு மற்றும் ஒப்புக்கொள்ளப்பட்ட மாதிரித் திட்டம் ஆகியவற்றைப் பொறுத்தது. வெவ்வேறு திட்டங்கள் வெவ்வேறு மாதிரி நிலைகளைப் பயன்படுத்தலாம். முக்கியமான விஷயம் என்னவென்றால், ஆய்வு முறை மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்கள் முன்கூட்டியே ஒப்புக் கொள்ளப்பட்டு தொடர்ந்து பயன்படுத்தப்படுகின்றன, இதனால் சரக்கு ஒப்புதல் அல்லது நிராகரிப்பு அகநிலை தீர்ப்பை விட ஆவணப்படுத்தப்பட்ட தேவைகளால் ஆதரிக்கப்படும்.
இதன் விளைவாக, பொருட்கள் ஏற்கனவே பேக் செய்யப்பட்டு, லேபிளிடப்பட்டு, அடுக்கி வைக்கப்பட்டு, ஏற்றுவதற்குக் காத்திருக்கும் போது கூடுதல் கட்டுப்பாட்டு புள்ளியாகும்.
அது என்ன பிடிக்கிறது:பேக் செய்யப்பட்ட தயாரிப்புகள் மற்றும் பேக்கேஜிங் நிபந்தனைகள், ஏற்றுவதற்கு முன் ஒப்புக்கொள்ளப்பட்ட மாதிரித் திட்டத்திற்கு எதிராக மீண்டும் சரிபார்க்கப்பட்டது.
ஆய்வு கவனம்:ஏற்றுமதி செய்வதற்கு முன் தேர்ந்தெடுக்கப்பட்ட பேக் செய்யப்பட்ட பொருட்கள், அட்டைப்பெட்டியின் நிலை மற்றும் பாதுகாப்பு பேக்கேஜிங் ஆகியவற்றை மறுபரிசீலனை செய்தல்.
ஆறு காசோலைகள், ஒரு அமைப்பு
ஒரு நிரப்பு வரியை அடையும் ஒரு பாட்டில் ஆறு வகையான ஆய்வுகளைக் கடந்துவிட்டது
ஒவ்வொரு ஆய்வும் வெவ்வேறு கேள்விகளுக்கு பதிலளிக்கிறது. பாட்டில் சரியாக இருக்கிறதா? அதன் பரிமாணங்கள் சகிப்புத்தன்மைக்குள் உள்ளதா? கண்ணாடி ஒளியியல் ரீதியாக சுத்தமாக இருக்கிறதா? அதன் நோக்கம் கொண்ட சேவை நிலைமைகளை இது தாங்குமா? அங்கீகரிக்கப்பட்ட வடிவமைப்போடு அலங்காரம் பொருந்துகிறதா? பேக்கிங் செய்யும் போது தயாரிப்பு பாதுகாக்கப்பட்டதா?
எந்த ஒரு நிலையும் இந்தத் தேவைகள் அனைத்தையும் உள்ளடக்குவதில்லை, மேலும் ஆய்வு நிலைகள் ஒன்றையொன்று மாற்ற முடியாது. ஒரு அட்டைப்பெட்டிக்குள் ஒரு பாட்டில் சீல் வைக்கப்படும் நேரத்தில், உற்பத்தி குறைபாடுகளை சரிசெய்வதற்கான பெரும்பாலான வாய்ப்புகள் ஏற்கனவே கடந்துவிட்டன. இதனாலேயே, உற்பத்திச் செயல்பாட்டில் முன்னர் மேற்கொள்ளப்பட்ட ஆய்வுகள் ஏற்றுமதிக்கு முன் இறுதி காசோலைகளைப் போலவே முக்கியம்.
அமைப்பின் செயல்திறன் தெளிவாக ஆவணப்படுத்தப்பட்ட ஏற்றுக்கொள்ளும் அளவுகோல்களைப் பொறுத்தது. கண்ணாடி ஆய்வு என்பது ஏற்றுக்கொள்ளக்கூடிய குமிழி அளவுகள், அச்சு தையல் தெரிவுநிலை, மேற்பரப்பு குறைபாடுகள் மற்றும் ஒரு மாதிரிக்குள் அனுமதிக்கப்பட்ட குறைபாடுள்ள பாட்டில்களின் எண்ணிக்கை பற்றிய நடைமுறை முடிவுகளை உள்ளடக்கியது. டெலிவரிக்குப் பிறகு முதல் முறையாக விவாதிக்கப்படுவதற்குப் பதிலாக, உற்பத்தி தொடங்கும் முன் இந்த தேவைகள் வாடிக்கையாளர் மற்றும் சப்ளையர் இடையே ஒப்புக் கொள்ளப்பட வேண்டும்.
திட்ட-குறிப்பிட்ட ஆய்வு அளவுகோல்களை ஆவணப்படுத்தி, அங்கீகரிக்கப்பட்ட குறிப்பு மாதிரிகளைத் தக்கவைத்துக்கொள்ளும் சப்ளையர்கள் மிகவும் நிலையான தரத் தரங்களைப் பராமரிக்கலாம் மற்றும் தயாரிப்பு ஏற்றுக்கொள்ளும் போது கருத்து வேறுபாடுகளைக் குறைக்கலாம். தனிப்பயனாக்கப்பட்டதற்குகண்ணாடி மது பாட்டில்திட்டங்களில், பாட்டில் வடிவம், கண்ணாடி தெளிவு, மேற்பரப்பு சிகிச்சை மற்றும் அலங்காரம் அனைத்தும் இறுதி விவரக்குறிப்பின் ஒரு பகுதியாக இருக்கும்போது இந்த விவரங்கள் மிகவும் முக்கியம்.
இந்த ஆய்வு அமைப்பு ஒரு உற்பத்தியாளருக்கு தனித்துவமானது அல்ல. கண்ணாடி கொள்கலன் தொழில் முழுவதும் பயன்படுத்தப்படும் நடைமுறை அணுகுமுறையை இது பிரதிபலிக்கிறது: உற்பத்தியின் வெவ்வேறு நிலைகளில் குறைபாடுகள் ஏற்படலாம், மேலும் வெவ்வேறு புள்ளிகளில் வைக்கப்படும் ஆய்வுகள் ஒரு இறுதி ஆய்வு தவறவிடக்கூடிய சிக்கல்களைக் கண்டறிய உதவுகின்றன.
HYT பேக்கேஜிங் இந்த பல-நிலை ஆய்வு அணுகுமுறையைப் பின்பற்றுகிறது, பாட்டில் வடிவமைப்பு, உற்பத்தி செயல்முறை மற்றும் நோக்கம் கொண்ட பயன்பாடு ஆகியவற்றால் தீர்மானிக்கப்படும் ஆய்வு முன்னுரிமைகள்.
கண்ணாடி பாட்டில் சப்ளையர்களை மதிப்பிடும் வாடிக்கையாளர்களுக்கு, மிகவும் பயனுள்ள கேள்வி எத்தனை ஆய்வுகள் செய்யப்படுகின்றன என்பது மட்டுமல்ல, ஒவ்வொரு ஆய்வுக்கும் தெளிவான, ஆவணப்படுத்தப்பட்ட ஏற்றுக்கொள்ளும் அளவுகோல்கள் உள்ளதா என்பதுதான். குறிப்பிட்ட தரநிலைகள், வரையறுக்கப்பட்ட மாதிரி முறைகள் மற்றும் அங்கீகரிக்கப்பட்ட குறிப்பு மாதிரிகள் ஆகியவற்றால் ஆதரிக்கப்படும் சிறிய எண்ணிக்கையிலான காசோலைகளை விட தெளிவற்ற வரம்புகளுடன் கூடிய ஆறு காசோலைகள் குறைவான உத்தரவாதத்தை அளிக்கின்றன.
தொடர்புடைய செய்திகள்
- செராமிக் ரூஸ்டர் விஸ்கி டிகாண்டர் பாட்டில் ஏன் பிரீமியம் ஸ்பிரிட்ஸ் பேக்கேஜிங்கிற்கு சரியான தேர்வாக இருக்கிறது
- 750ml அரிசோனா ரவுண்ட் கிளாஸ் ஸ்பிரிட் பாட்டில் ஏன் பிரீமியம் ஸ்பிரிட்ஸ் பேக்கேஜிங்கிற்கான சிறந்த தேர்வாக இருக்கிறது
- புதிய தனிப்பயன் வோட்கா கண்ணாடி பாட்டில்: வட அமெரிக்க ஸ்பிரிட்ஸ் பிராண்டிற்கான HYT பேக்கேஜிங்
- நவீன பான பேக்கேஜிங்கிற்கான ஸ்மார்ட் சாய்ஸாக கையாளக்கூடிய 1.75லி கண்ணாடி மதுபான குடம் ஏன்?
- HYT பேக்கேஜிங் புதிய லைட்வெயிட் பிளின்ட் கிளாஸ் ஸ்பிரிட்ஸ் பாட்டில் லைனை அறிமுகப்படுத்துகிறது.
- பார் டாப் கார்க் கொண்ட நீண்ட கழுத்து பெல்லிசிமா கிளாஸ் மதுபான பாட்டில் உங்கள் பான பிராண்டை எவ்வாறு உயர்த்தும்
எனக்கு ஒரு செய்தி அனுப்பு
புதிய தயாரிப்புகள்


செய்தி பரிந்துரைகள்